
การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 28-10-2569 ที่มา: เว็บไซต์


การเติมอากาศคิดเป็น 50–60% ของการใช้พลังงานของโรงบำบัดน้ำเสีย การปรับการไหลเวียนของอากาศด้วยตนเองย่อมบังคับให้ผู้ปฏิบัติงานต้องดำเนินการปรับสมดุลได้ยาก การคาดเดานำไปสู่การสิ้นเปลืองพลังงานในการเติมอากาศมากเกินไปหรือเสี่ยงต่อการเติมอากาศน้อยเกินไป คุณไม่สามารถพึ่งพาระบบความเร็วคงที่ในการจัดการโหลดทางชีวภาพแบบไดนามิกได้อย่างมีประสิทธิภาพ
ข้อจำกัดของน้ำทิ้งที่เข้มงวดยิ่งขึ้นและต้นทุนการดำเนินงานที่เพิ่มขึ้นผลักดันให้ผู้จัดการโรงงานมุ่งสู่โซลูชันที่ชาญฉลาดยิ่งขึ้น สิ่งอำนวยความสะดวกต้องประเมินการจัดการการไหลเวียนของอากาศแบบอัตโนมัติที่ขับเคลื่อนด้วยข้อมูล การปรับเปลี่ยนการดำเนินการตามข้อมูลแบบเรียลไทม์ไม่ใช่ทางเลือกอีกต่อไป มันเป็นความจำเป็นด้านกฎระเบียบและการเงินที่เข้มงวด
การใช้ลูปควบคุมผลป้อนกลับของออกซิเจนละลายน้ำ (DO) จะช่วยแก้ปัญหาในการปฏิบัติงานนี้ เราจะสำรวจว่าระบบอัตโนมัติปรับขนาดผลผลิตแบบไดนามิกเพื่อให้ตรงกับความต้องการทางชีวภาพที่แน่นอนได้อย่างไร คุณจะค้นพบว่าวิธีการนี้เชื่อมช่องว่างระหว่างชีววิทยากระบวนการและประสิทธิภาพเชิงกลได้อย่างสมบูรณ์แบบได้อย่างไร ในตอนท้ายของคู่มือนี้ คุณจะเข้าใจวิธีเพิ่มประสิทธิภาพคุณภาพการรักษาในขณะที่ลดการใช้พลังงานลงอย่างมาก
DOfeedback loops เปลี่ยนการควบคุมการเติมอากาศจากการคาดเดาแบบคาดการณ์ไปเป็นความต้องการทางชีวภาพแบบเรียลไทม์ ซึ่งช่วยลดการใช้พลังงานลง 20–40%
ประสิทธิผลของวงจรควบคุมขึ้นอยู่กับความสามารถในการเปิดเครื่องและเวลาตอบสนองของ เครื่องเป่าลมเติมอากาศเสีย ที่เลือกเป็นอย่างมาก.
โบลเวอร์แบบแรงเหวี่ยง โดยเฉพาะ โบลเวอร์แบบแรงเหวี่ยงความเร็วสูง นำเสนอการผสมผสานที่เหมาะสมระหว่างประสิทธิภาพความเร็วตัวแปรและการตอบสนองที่รวดเร็วซึ่งจำเป็นสำหรับการติดตาม DO ที่แม่นยำ
การใช้งานที่ประสบความสำเร็จจำเป็นต้องลดเวลาแฝงของเซ็นเซอร์และปรับแต่งตัวควบคุม PID อย่างเหมาะสมเพื่อป้องกันการสึกหรอทางกลไกจาก 'การล่าสัตว์' ของระบบ
โรงบำบัดน้ำเสียเผชิญกับแรงกดดันอย่างหนักเพื่อให้ต้องปฏิบัติตามใบอนุญาตระบายน้ำที่เข้มงวด ในขณะเดียวกันก็ต้องบริหารจัดการค่าไฟฟ้าที่เพิ่มสูงขึ้นด้วย การสร้างสมดุลระหว่างลำดับความสำคัญทั้งสองนี้จำเป็นต้องย้ายออกจากโมเดลการดำเนินงานที่ล้าสมัย
การเติมอากาศแบบคงที่ถือเป็นมาตรฐานในอดีตของโรงงานเทศบาลและโรงงานอุตสาหกรรมหลายแห่ง ผู้ปฏิบัติงานใช้อุปกรณ์ต่อเนื่องที่มีความเร็วคงที่โดยพิจารณาจากโหลดสูงสุดในอดีต พวกเขาสร้างปัจจัยด้านความปลอดภัยขนาดใหญ่ หากสถานการณ์กรณีที่เลวร้ายที่สุดต้องการ 1,000 ลูกบาศก์ฟุตต่อนาที ก็จะส่ง 1,000 ลูกบาศก์ฟุตต่อนาทีตลอดเวลา
ต้นทุนทางการเงินของแนวทางคงที่นี้สูงจนน่าตกใจ ความต้องการทางชีวภาพผันผวนตามธรรมชาติตลอดทั้งวัน กระแสน้ำสูงสุดในช่วงเช้าทำให้เกิดสารอินทรีย์จำนวนมาก การขับกล่อมในเวลากลางคืนจะทำให้กิจกรรมทางชีววิทยามีน้อย การสูบอากาศให้ได้มากที่สุดในช่วงเวลาที่มีความต้องการต่ำจะทำให้สิ้นเปลืองพลังงานไฟฟ้าจำนวนมหาศาล นอกจากนี้ การเติมอากาศมากเกินไปสามารถเฉือนก้อนแบคทีเรียได้ สิ่งนี้จะลดระดับการตกตะกอนในบ่อพักน้ำรอง คุณจ่ายราคาสูงสำหรับกระบวนการที่ถูกบุกรุก
การอัพเกรดเป็นระบบไดนามิกจำเป็นต้องมีการวัดประสิทธิภาพที่ชัดเจน คุณต้องกำหนดว่าความสำเร็จจะเป็นอย่างไรก่อนที่จะติดตั้งฮาร์ดแวร์ใหม่ สิ่งอำนวยความสะดวกมักจะวัดความสำเร็จของระบบอัตโนมัติผ่านเกณฑ์เฉพาะสามประการ
การรักษาค่าที่ตั้งไว้ DO: กระบวนการทางชีวภาพโดยทั่วไปต้องใช้ออกซิเจนละลายน้ำ 1.5–2.0 มก./ลิตร ระบบที่ประสบความสำเร็จจะรักษาค่าที่ตั้งไว้นี้โดยมีความเบี่ยงเบนน้อยที่สุด โดยไม่คำนึงถึงอัตราการไหลที่มีอิทธิพล
การลดพลังงานที่วัดได้: เราติดตามประสิทธิภาพโดยการวัดกิโลวัตต์ที่ใช้ต่อ BOD หรือแอมโมเนียที่กำจัดออกไปหนึ่งปอนด์ การทำงานอัตโนมัติควรทำให้เมตริกนี้ลดลงอย่างมาก
การกำจัดการละเมิดการปฏิบัติตามข้อกำหนด: ปริมาณทางชีวภาพที่เพิ่มขึ้นอย่างรวดเร็วมักจะครอบงำระบบที่อยู่นิ่ง ระบบอัตโนมัติแบบไดนามิกเพิ่มอากาศทันที วิธีนี้จะช่วยป้องกันหยดออกซิเจนที่เป็นอันตรายและปกป้องคุณภาพน้ำทิ้ง
ผู้จัดการสิ่งอำนวยความสะดวกมักจะลังเลกับรายจ่ายฝ่ายทุนเริ่มแรก การซื้อโพรบ DO, ตัวควบคุมตรรกะแบบตั้งโปรแกรมได้ (PLC) และไดรฟ์ความถี่แปรผัน (VFD) ต้องใช้เงินทุน อย่างไรก็ตามผลตอบแทนจากการลงทุนจะเคลื่อนไหวอย่างรวดเร็ว
โดยทั่วไปการควบคุมอัตโนมัติจะจ่ายเองภายใน 24 ถึง 36 เดือน คุณบรรลุเป้าหมายนี้ได้ด้วยการลดค่าใช้จ่ายในการดำเนินงานทันที ค่าพลังงานลดลงอย่างมากเมื่อคุณหยุดเติมอากาศในกะละมังเปล่า นอกจากนี้ บริษัทสาธารณูปโภคหลายแห่งยังเสนอส่วนลดค่าพลังงานจำนวนมากสำหรับการติดตั้งอุปกรณ์ที่เข้ากันได้กับ VFD สิ่งจูงใจเหล่านี้ช่วยเร่งระยะเวลาคืนทุนให้เร็วขึ้น
ระบบวงปิดต้องใช้ส่วนประกอบหลายอย่างที่ทำงานประสานกันอย่างลงตัว คุณไม่สามารถปรับชีววิทยาให้เหมาะสมได้หากไม่มีสายการบังคับบัญชาทางกลและอิเล็กทรอนิกส์ที่เชื่อถือได้
กระบวนการเริ่มต้นในอ่างเติมอากาศ หัววัด DO แบบออปติคัลหรือแบบกัลวานิกจะวัดความเข้มข้นของออกซิเจนอย่างต่อเนื่อง เราชื่นชอบเซ็นเซอร์แบบออปติคัลในการใช้งานสมัยใหม่เป็นอย่างมาก พวกเขาใช้เทคโนโลยีเรืองแสงมากกว่าปฏิกิริยาเคมี ทำให้มีความทนทานสูงต่อการรบกวนจากเมทริกซ์น้ำเสียที่ซับซ้อน
เซ็นเซอร์เหล่านี้รวบรวมข้อมูลแบบเรียลไทม์ทุกๆ สองสามวินาที พวกเขาทำหน้าที่เป็นดวงตาของการดำเนินการ การได้มาซึ่งข้อมูลที่แม่นยำจะป้องกันไม่ให้ทั้งระบบดำเนินการในสถานที่ปลอม
PLC ทำหน้าที่เป็นสมองส่วนกลาง รับข้อมูลออกซิเจนดิบจากโพรบ PLC ใช้อัลกอริทึม PID (Proportional-Integral-Derivative) เพื่อประมวลผลข้อมูลนี้ โดยจะคำนวณข้อผิดพลาดระหว่างค่า DO ปัจจุบันและค่าที่ตั้งเป้าหมายของคุณอย่างต่อเนื่อง
อัลกอริธึมจะคาดการณ์ว่าระบบจะต้องตอบสนองอย่างรุนแรงเพียงใด ช่องว่างขนาดใหญ่ทำให้เกิดการตอบสนองที่รุนแรง การเบี่ยงเบนเล็กน้อยทำให้เกิดการปรับตัวอย่างอ่อนโยน การประมวลผลสัญญาณที่เหมาะสมจะช่วยป้องกันปฏิกิริยาที่มากเกินไป
เมื่อ PLC คำนวณการปรับเปลี่ยนที่จำเป็นแล้ว PLC จะส่งคำสั่ง คำสั่งนี้เดินทางเป็นสัญญาณอะนาล็อก 4-20mA หรือผ่านโปรโตคอลอุตสาหกรรมดิจิทัล ตัวแปลงความถี่จะรับสัญญาณนี้
VFD ทำหน้าที่เป็นตัวแปลระหว่างซอฟต์แวร์และฮาร์ดแวร์ โดยจะเปลี่ยนความถี่ไฟฟ้าที่จ่ายให้กับมอเตอร์ โดยจะบอกมอเตอร์อย่างชัดเจนว่าต้องหมุนเร็วแค่ไหนเพื่อตอบสนองความต้องการในปัจจุบัน
งานทางกายภาพเกิดขึ้นที่ระดับเครื่องจักร VFD จะปรับความเร็วมอเตอร์ของ เครื่องเป่าลมเติมอากาศเสีย . เครื่องเร่งความเร็วขึ้นหรือช้าลง
การกระทำนี้จะเพิ่มหรือลดการไหลของอากาศที่ส่งไปยังดิฟฟิวเซอร์ได้อย่างแม่นยำ จากนั้นเครื่องกระจายฟองอากาศจะปล่อยฟองขนาดเล็กจิ๋วลงในสุราที่ผสมไว้ แบคทีเรียจะกินออกซิเจน เซ็นเซอร์อ่านระดับใหม่ การวนซ้ำเริ่มต้นอีกครั้ง
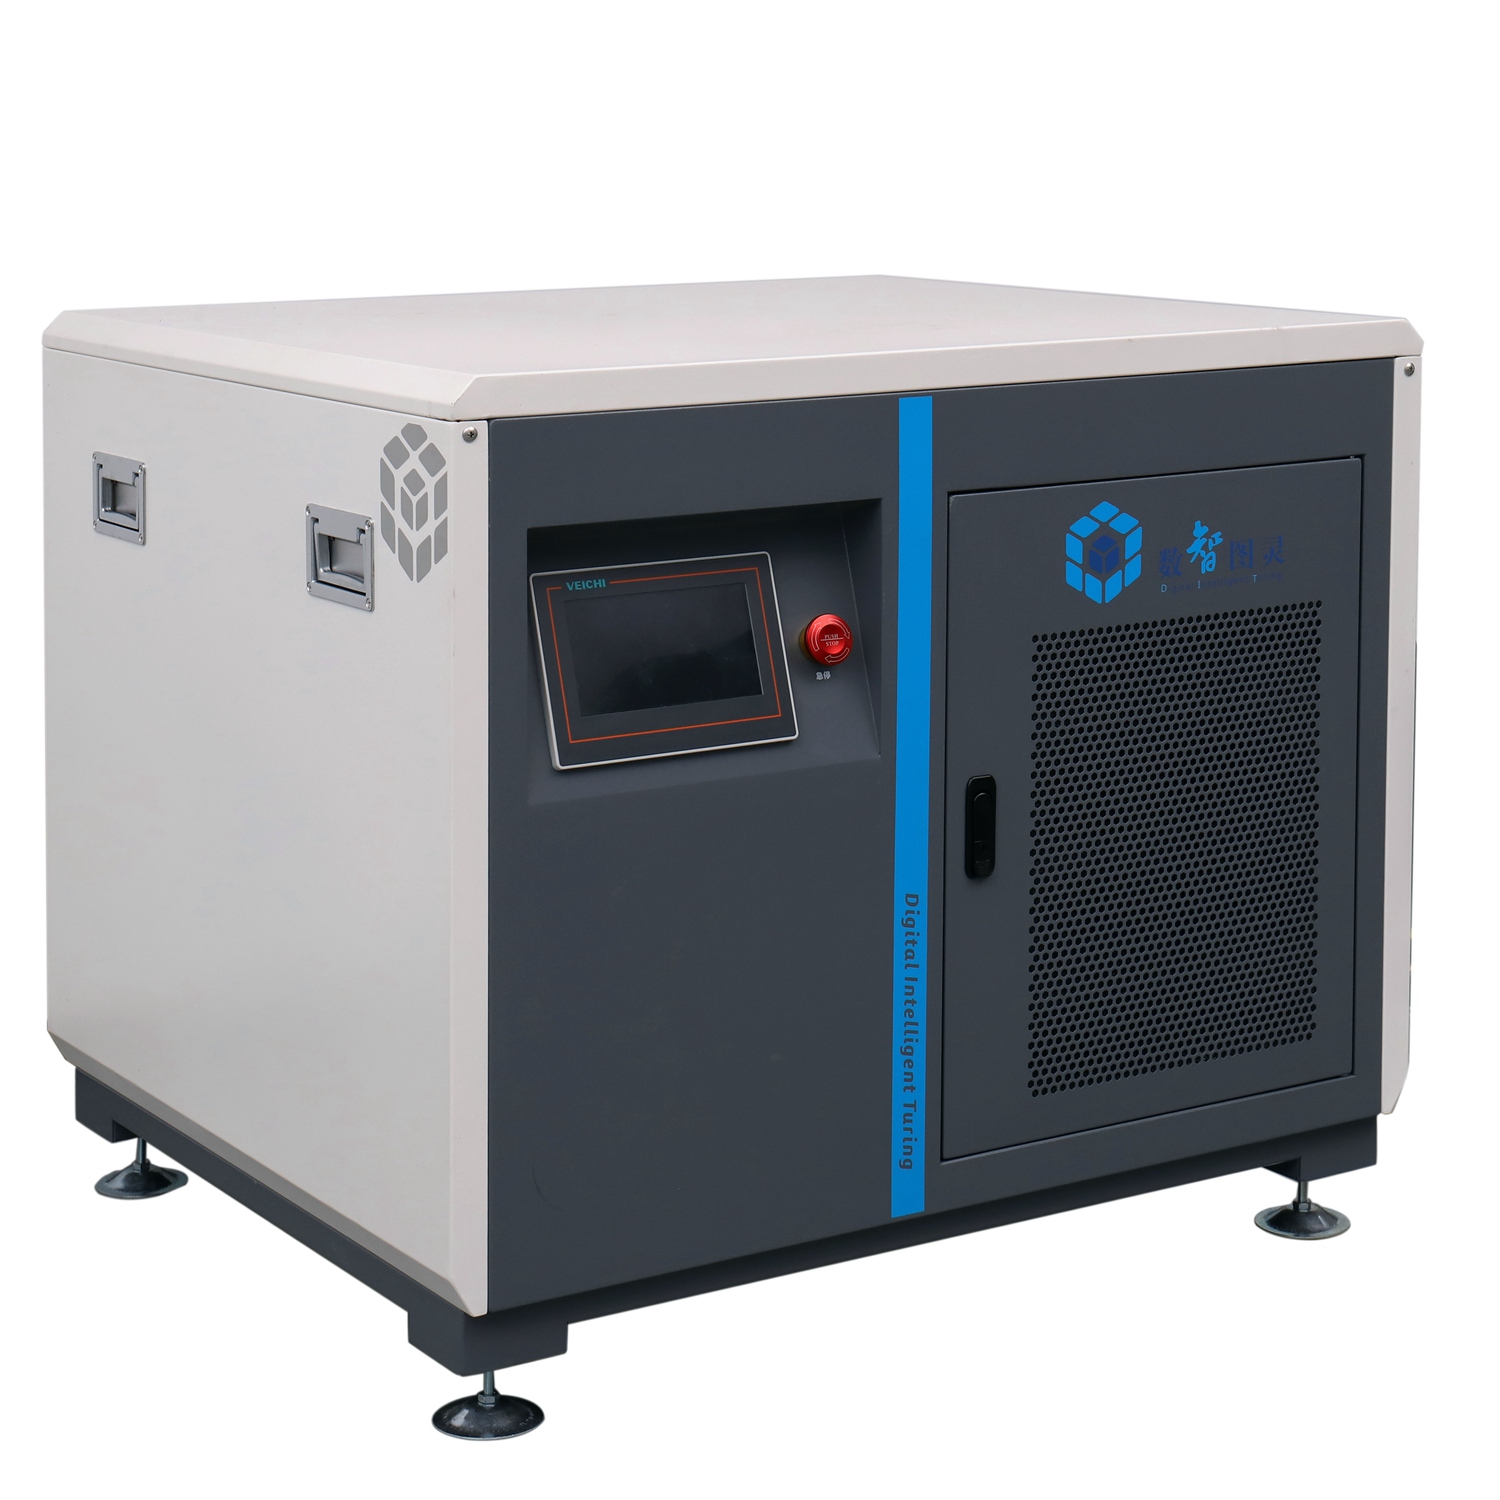
ซอฟต์แวร์ไม่สามารถแก้ไขข้อจำกัดทางกลได้ อัลกอริธึม PID ที่ดีที่สุดในโลกจะล้มเหลวหากฮาร์ดแวร์ไม่สามารถตอบสนองได้อย่างเหมาะสม การประเมินความสามารถของเครื่องจักรช่วยให้แน่ใจว่าการทำงานของลูปควบคุมของคุณเป็นไปตามที่ออกแบบไว้
อัตราส่วน Turndown เป็นตัวกำหนดความยืดหยุ่นในการปฏิบัติงานของเครื่องจักร มันแสดงถึงช่วงระหว่างเอาต์พุตสูงสุดและเอาต์พุตเสถียรขั้นต่ำ ความสามารถของโบลเวอร์ในการทำงานอย่างมีประสิทธิภาพที่โหลดบางส่วนยังคงเป็นตัวชี้วัดการประเมินที่สำคัญที่สุดสำหรับการรวม DO Feedback
หากความต้องการทางชีวภาพในเวลากลางคืนลดลง 60% เครื่องจักรของคุณจะต้องสามารถทำงานช้าลงได้ 60% หากไม่สามารถไปถึงระดับการพลิกกลับที่ลึกได้ คุณต้องระบายอากาศส่วนเกินออกสู่ชั้นบรรยากาศ การระบายอากาศจะทำลายวัตถุประสงค์ทั้งหมดของการอัพเกรดประสิทธิภาพ
โดยทั่วไปสิ่งอำนวยความสะดวกจะเลือกระหว่างวิธีการบีบอัดหลักสองวิธี แต่ละอันมีพฤติกรรมแตกต่างกันภายใต้การควบคุมอัตโนมัติ
โบลเวอร์ Positive Displacement (PD) ให้การควบคุมเชิงเส้น โดยจะดันปริมาณอากาศคงที่ต่อการปฏิวัติ ทำให้ง่ายต่อการแมปบนเส้นโค้งควบคุม อย่างไรก็ตาม พวกเขาประสบปัญหาประสิทธิภาพพื้นฐานที่ต่ำกว่า พวกมันสร้างความร้อนมหาศาลและเสียงรบกวนที่รุนแรง ปัจจัยเหล่านี้จำกัดความเหมาะสมสำหรับการควบคุมแบบไดนามิกขั้นสูงในโรงงานสมัยใหม่
ธรรมดา โบลเวอร์แบบแรงเหวี่ยง ทำงานแตกต่างออกไป พวกมันเก่งในเรื่องการโหลดฐาน พวกมันสร้างอากาศปริมาณมากได้อย่างราบรื่น น่าเสียดายที่พวกเขาเผชิญกับข้อจำกัดทางอากาศพลศาสตร์อย่างรุนแรงที่ความเร็วที่ลดลง การชะลอความเร็วลงมากเกินไปจะทำให้เกิด 'ไฟกระชาก' ไฟกระชากเกิดขึ้นเมื่อแรงดันของระบบเกินแรงดันคายประจุของเครื่อง อากาศไหลย้อนกลับเข้าไปในตัวเครื่อง สิ่งนี้ทำให้เกิดการสั่นสะเทือนอย่างรุนแรงและความล้มเหลวทางกลไก
ระบบอัตโนมัติสมัยใหม่ต้องการฮาร์ดแวร์ที่เหนือกว่า การประเมินก โบลเวอร์แบบแรงเหวี่ยงความเร็วสูง เป็นมาตรฐานสำหรับการอัพเกรดการควบคุม DO หน่วยเหล่านี้ใช้แบริ่งแม่เหล็กหรือฟอยล์อากาศ ช่วยลดการสัมผัสทางกายภาพระหว่างเพลาและตัวเรือน
การออกแบบที่ไร้แรงเสียดทานนี้จะช่วยปลดล็อกความเร็วในการหมุนขั้นสุดยอด ซึ่งมักจะเกิน 20,000 RPM พวกเขามีอัตราส่วนเทิร์นดาวน์ที่กว้างอย่างไม่น่าเชื่อ โดยให้เวลาตอบสนองต่อการเปลี่ยนแปลง VFD แทบจะทันที ที่สำคัญกว่านั้นคือรักษาเส้นโค้งประสิทธิภาพแบบเรียบตลอดช่วงการทำงานที่แปรผันสูง คุณจะประหยัดพลังงานได้สูงสุดไม่ว่าจะทำงานที่ความจุ 100% หรือ 45%
ประเภทเทคโนโลยี |
ความสามารถในการเปิดเตียง |
ประสิทธิภาพที่โหลดบางส่วน |
DO ความเหมาะสมของลูป |
|---|---|---|---|
การกระจัดที่เป็นบวก (กลีบ) |
ดี (เชิงเส้น) |
ต่ำถึงปานกลาง |
ยุติธรรม (ถูกจำกัดด้วยความไร้ประสิทธิภาพพื้นฐาน) |
แรงเหวี่ยงธรรมดา |
แย่ (ความเสี่ยงไฟกระชาก) |
ปานกลาง |
ยุติธรรม (ดีกว่าสำหรับการโหลดฐาน) |
แรงเหวี่ยงความเร็วสูง (เทอร์โบ) |
ดีเยี่ยม (ช่วงกว้าง) |
สูงมาก |
เหมาะสมที่สุด (ตอบสนองทันที ประสิทธิภาพสูง) |
การบูรณาการชีววิทยา อิเล็กทรอนิกส์ และเครื่องจักรกลหนักทำให้เกิดความเสี่ยงเฉพาะ การตระหนักถึงข้อผิดพลาดเหล่านี้ในระหว่างขั้นตอนการออกแบบจะช่วยป้องกันความล้มเหลวในการดำเนินงานที่มีค่าใช้จ่ายสูงในภายหลัง
น้ำเสียประกอบด้วยไขมัน กรวด และสารชีวภาพที่เหนียว สภาพแวดล้อมที่รุนแรงนี้โจมตีเครื่องมือวัดที่จมอยู่ใต้น้ำอย่างรุนแรง การเปรอะเปื้อนของเซ็นเซอร์จะทำลายความสมบูรณ์ของข้อมูล หากเลนส์สกปรกอ่านค่า 0.5 มก./ลิตร เมื่ออ่างจริงอยู่ที่ 2.5 มก./ลิตร PLC จะบังคับให้อุปกรณ์ใช้ความเร็วสูงสุด
การอ่านที่ไม่ถูกต้องนำไปสู่การทำงานของเครื่องจักรที่ไม่แน่นอน คุณจะต้องใช้เซ็นเซอร์ออปติคอลที่ทำความสะอาดตัวเองซึ่งมีระบบเป่าลมหรือน้ำอัตโนมัติ นอกจากนี้ ผู้ปฏิบัติงานในโรงงานจะต้องบังคับใช้กำหนดการสอบเทียบที่เข้มงวด การเชื่อถือข้อมูลที่ไม่ดีจะทำลายประสิทธิภาพ
การวนซ้ำ PID จำเป็นต้องมีการปรับแต่งอย่างเชี่ยวชาญ หากตัวควบคุมได้รับการปรับไม่ดี ระบบจะแก้ไขมากเกินไปอย่างต่อเนื่อง เราเรียกปรากฏการณ์นี้ว่า 'การล่าสัตว์'
เมื่อการล่าสัตว์เกิดขึ้น เครื่องจักรจะเร่งความเร็วขึ้นอย่างมากเพื่อแก้ไขค่า DO ที่อ่านได้ต่ำ มันทะลุเป้า.. PLC ตื่นตระหนกและลด VFD ลงจนเหลือความเร็วต่ำสุด DO ดิ่งลง วงจรซ้ำไปซ้ำมาอย่างไม่สิ้นสุด เป็นการสิ้นเปลืองพลังงานอันมหาศาล นอกจากนี้ยังลดอายุการใช้งานของมอเตอร์และทำให้อุปกรณ์ไฟฟ้าเสื่อมสภาพอีกด้วย คุณต้องมีวิศวกรระบบอัตโนมัติเพื่อปรับแต่งแบนด์ตามสัดส่วนและอินทิกรัลเพื่อให้แน่ใจว่าการเปลี่ยนความเร็วจะค่อยเป็นค่อยไปและราบรื่น
คุณไม่สามารถละเลยกฎแห่งชีววิทยาได้ ความล่าช้าพื้นฐานเกิดขึ้นระหว่างการฉีดอากาศและการเห็นระดับออกซิเจนละลายน้ำเพิ่มขึ้น ฟองอากาศต้องใช้เวลาในการลอยขึ้นผ่านเสาน้ำ ออกซิเจนต้องใช้เวลาในการละลายเป็นสถานะของเหลว แบคทีเรียต้องใช้เวลาในการบริโภค
ตรรกะการควบคุมจะต้องยอมรับความล่าช้าทางชีวภาพนี้ ผู้ปฏิบัติงานต้องคำนึงถึงระยะเวลาในการกักเก็บลุ่มน้ำ หาก PLC คาดว่าจะได้ผลลัพธ์ทันที ก็จะสั่งการอากาศมากเกินไป การเพิ่มอัลกอริธึมการคาดการณ์จะป้องกันไม่ให้ระบบเติมอากาศมากเกินไปในขณะที่รอให้ชีววิทยาตามทัน
การจัดหาอุปกรณ์ที่เหมาะสมต้องใช้แนวทางที่มีโครงสร้าง คุณไม่สามารถซื้อฮาร์ดแวร์ตามความจุสูงสุดเพียงอย่างเดียวได้ คุณต้องตรวจสอบโครงสร้างพื้นฐานทั้งหมดของคุณเพื่อให้มั่นใจถึงความเข้ากันได้
ประเมินโครงสร้างพื้นฐาน SCADA ที่มีอยู่ของคุณก่อนที่จะเลือกเครื่องจักรใหม่ ซอฟต์แวร์ปัจจุบันของคุณสามารถจัดการกับแพ็กเก็ตข้อมูลความเร็วสูงได้หรือไม่ ประเมินความสามารถ VFD ในปัจจุบันของคุณ สุดท้าย ให้ตรวจสอบกริดกระจายแสงของคุณ หากเครื่องกระจายฟองละเอียดของคุณประสบปัญหาจากตะกรันแคลเซียมอย่างรุนแรง อุปกรณ์ใหม่จะต้องต่อสู้กับแรงดันย้อนกลับขนาดใหญ่ ทำความสะอาดหรือเปลี่ยนดิฟฟิวเซอร์เก่าก่อน
ต้องการความโปร่งใสจากผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ใช้เกณฑ์ต่อไปนี้เพื่อประเมินผู้จำหน่ายที่มีศักยภาพ:
กราฟประสิทธิภาพที่ตรวจสอบแล้ว: ผู้ผลิตได้จัดเตรียมกราฟประสิทธิภาพที่ตรวจสอบแล้วที่โหลดบางส่วนหรือที่ความจุ 100% เท่านั้นหรือไม่
การบูรณาการแบบเนทีฟ: แพ็คเกจอุปกรณ์รวมการบูรณาการ PLC แบบเนทีฟสำหรับโปรโตคอลอุตสาหกรรมทั่วไป เช่น Modbus TCP หรือ Ethernet/IP หรือไม่
การป้องกันไฟกระชาก: กลไกการป้องกันไฟกระชากทางกลและซอฟต์แวร์ที่ได้รับการบันทึกไว้คืออะไรในระหว่างการลดลงอย่างกะทันหันของ DO
อย่าเดาพารามิเตอร์ระบบของคุณ ดำเนินการศึกษาความต้องการการไหลของอากาศอย่างครอบคลุม วัดปริมาณทางชีวภาพขั้นต่ำ ค่าเฉลี่ย และจุดสูงสุดของคุณในช่วงหลายสัปดาห์ รวมการเปลี่ยนแปลงรายวันและการเปลี่ยนแปลงตามฤดูกาล
ใช้ข้อมูลนี้เพื่อปรับขนาดอุปกรณ์โดยเฉพาะสำหรับช่วงการควบคุม DO ที่เหมาะสมที่สุด คุณต้องการให้เครื่องจักรของคุณทำงานในจุดที่น่าสนใจที่มีประสิทธิภาพสูงสุดในระหว่างการโหลดโดยเฉลี่ยในแต่ละวัน โดยมีพื้นที่ว่างเพียงพอสำหรับจุดสูงสุดและการเลี้ยวที่เพียงพอสำหรับการขับกล่อมในเวลากลางคืน
การควบคุมผลป้อนกลับ DO มีข้อได้เปรียบในการปฏิบัติงานอย่างมาก มันเปลี่ยนสิ่งอำนวยความสะดวกให้ห่างไกลจากการปฏิบัติที่คงที่และสิ้นเปลือง อย่างไรก็ตาม นี่ไม่ใช่แค่การอัพเกรดซอฟต์แวร์เท่านั้น จำเป็นต้องมีการจับคู่ทางกลที่ได้รับการออกแบบทางวิศวกรรมขั้นสูง คุณต้องจับคู่เซนเซอร์อัจฉริยะกับเครื่องจักรที่ตอบสนองและปรับความเร็วได้ เพื่อให้ได้ผลตอบแทนจากการปฏิบัติงานที่แท้จริง
จัดลำดับความสำคัญในการประเมินอุปกรณ์ของคุณโดยพิจารณาจากประสิทธิภาพการหยุดเดินเครื่องที่ตรวจสอบได้ ต้องการการบูรณาการระบบควบคุมที่มีประสิทธิภาพจากผู้ขายของคุณ ตรวจสอบให้แน่ใจว่าฮาร์ดแวร์เครื่องกลของคุณสามารถทันต่อการเปลี่ยนแปลงข้อมูลทางชีวภาพอย่างรวดเร็ว เมื่อคุณรวมเซ็นเซอร์ออปติคอลที่แม่นยำ ตรรกะ PID ที่ปรับแต่งอย่างเหมาะสม และการบีบอัดความเร็วสูงขั้นสูง คุณจะบรรลุความเสถียรของกระบวนการที่ไม่มีใครเทียบได้และการอนุรักษ์พลังงาน
ตอบ: บางครั้งโดยการเพิ่ม VFD อย่างไรก็ตาม มอเตอร์รุ่นเก่ามักจะขาดการระบายความร้อนที่เหมาะสม และอาจทำให้ร้อนมากเกินไปที่ความเร็วต่ำ นอกจากนี้ การออกแบบตามหลักอากาศพลศาสตร์แบบดั้งเดิมอาจไม่รองรับช่วงการหมุนที่กว้าง การชะลอความเร็วของโมเดลทั่วไปมากเกินไปมักทำให้เกิดการทำลายล้างเพิ่มขึ้น การเปลี่ยนทดแทนโดยสมบูรณ์มักจะให้ความน่าเชื่อถือและประสิทธิภาพที่ดีกว่า
ตอบ: โดยทั่วไปแล้ว เซ็นเซอร์ DO แบบออปติคัลต้องมีการเช็ดด้วยตนเองและการตรวจสอบฝาครอบเซ็นเซอร์ทุกๆ 3-6 เดือน พวกเขาใช้เทคโนโลยีเรืองแสงทำให้มีความทนทาน เซ็นเซอร์กัลวานิกรุ่นเก่าต้องมีการสอบเทียบบ่อยกว่ามาก การเปลี่ยนแปลงของไหลอิเล็กโทรไลต์ และการเปลี่ยนเมมเบรนที่ละเอียดอ่อนเพื่อรักษาความแม่นยำ
ตอบ: พวกเขาใช้ตลับลูกปืนไร้แรงเสียดทานและ VFD ในตัว การออกแบบนี้ช่วยให้สามารถปรับความเร็วในการหมุนได้อย่างรวดเร็วและมีประสิทธิภาพเพื่อตอบสนองต่อความผันผวนของ DO แบบละเอียดโดยตรง มีอัตราส่วนเทิร์นดาวน์จำนวนมากโดยไม่มีการเสื่อมสภาพทางกล ซึ่งตรงกับธรรมชาติที่ไม่แน่นอนของความต้องการออกซิเจนทางชีวภาพอย่างสมบูรณ์แบบ


